




电源模块导热绝缘片怎么固定?螺钉压紧与 TCK15B 粘接怎么选
8 月发布的《导热绝缘片怎么选?从耐压、厚度和基材说起》介绍了材料选型的基本思路。本文进一步聚焦器件固定:常规片材如何通过螺钉压紧?希望免去元器件单独螺钉固定时,TCK15B 热固化粘接需要考虑哪些条件?
先过绝缘与热阻筛选
绝缘筛选:依据设备工作电压及瞬态、绝缘等级、适用安全标准和使用环境,设定材料初筛指标。项目输入未齐时,先与产品安全或认证人员确认,按适用标准和产品结构补齐绝缘设计输入,再确定筛选门槛。材料指标低于门槛且测试条件可比,可在材料阶段排除;达到门槛则列入候选,并继续开展组件级验证。材料击穿电压反映样品在规定试验条件下的表现;设备工作电压与安规符合性,则依据完整绝缘设计和实际组件判定。
热阻筛选:根据器件功耗、允许温升和散热路径,确定界面可分配的热阻。材料热阻超过预算,可在材料阶段排除;横向比较时,统一样品厚度、测试压力、方法和材料状态,再判断各型号与热阻预算的匹配程度。
完成绝缘与热阻筛选后,再按组件固定目标、器件结构和产线条件选择装配路线。
固定方式:两种安装方式,承担的任务不同
TC900S、TC2000、TC3000、TCK10 与 TCK15B 都是片材,区别在器件固定方式:常规片材配合机械结构压紧,TCK15B 则通过热固化粘接将元器件固定到散热器上,可免去元器件的单独螺钉固定。
| 固定路线 | 更适合的需求 | 装配条件 | 重点验证 |
|---|---|---|---|
| 螺钉/夹紧(可带背胶定位) | 延续既有结构;需要拆装或返修;薄片装配时需要定位 | 背胶用于贴装定位,器件最终仍由螺钉、夹片或压条固定;按器件与紧固件要求设定锁付扭矩,并检查绝缘件状态 | 背胶定位状态、压紧状态、孔位与绝缘套管、片材覆盖、实际温升和耐压 |
| TCK15B 热固化粘接 | 希望免去元器件单独螺钉固定 | 需满足材料冷藏、贴装保压和加热固化要求,并规划返修 | 固化后固定可靠性、实际温升和组件耐压;结合实际受力与使用环境验证 |
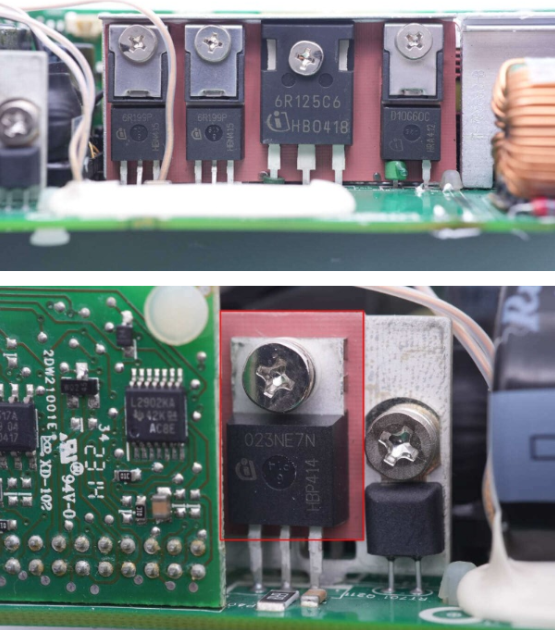
TCK15B 的贴装与固化
TCK15B 的低模量胶层用于缓和装配应力及热膨胀失配带来的应力。贴装时,先用工业酒精清洁散热器和器件贴合面,并用干燥无尘布擦干;将片材贴到散热器后逐步压平、排出气泡,再贴合器件并用治具保压 50~80 PSI、30 s,随后将器件、胶带和散热器作为组件一起加热固化。
固化时间按散热器实际达到的温度匹配:130 ℃对应 30 min、140 ℃对应 25 min、150 ℃对应 18 min、160 ℃对应 14 min、170 ℃对应 12 min;常用装配条件为 150 ℃、18 min。产线设定时测量散热器实际温度,并按对应温度设定保温时间。若烘箱条件使散热器未达到目标温度,可将延长约 5 min 作为调整起点,再用扭力计检查器件粘接扭矩。背贴物材质会影响扭矩结果,验证时采用实际器件与散热器材料组合。TCK15B 储存温度为 −3~8 ℃。
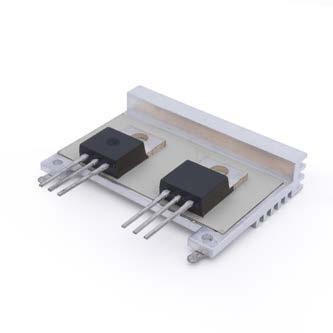
导入时还要核对器件耐温,并评估固化后的拆卸与清胶方式。若器件引脚与 PCB 焊点存在刚性约束,应结合热膨胀和振动载荷,评估胶层、器件引脚与焊点之间的受力;再按产品使用条件进行温度或振动后的固定状态检查。
组件验证要对应固定路线
螺钉或夹紧方案要核对锁付扭矩的一致性、接触面平整度和清洁度。先按器件与紧固件要求设定锁付扭矩,再检查贯穿安装孔的绝缘套管或绝缘粒有无变形、压伤,并确认耐压和爬电距离。
片材覆盖可先按工程经验估算:相对器件金属底板边缘四周单边外延约 1.5~2.0 mm,再结合器件公差和边缘形状检查覆盖状态,并核对所需爬电距离与电气间隙。对于产品允许压缩的弹性绝缘片,可先以 10%~25% 压缩率进行试装;压缩率按厚度压缩量与初始厚度之比计算,再结合材料允许压缩量和器件承载能力调整结构尺寸。