




产线工艺受限时如何判断后固化型导热泥是否适合导入
在车规功率模块的 DBC/AMB 封装中,导热界面材料最后能不能用,往往要回到一条很现实的条件:材料能不能接上现有产线。设备、点胶节拍、装配后的温度条件,只要有一项对不上,材料本身的参数再漂亮,也很难直接导入。
01 先看产线的实际条件
双组份导热凝胶需要 A/B 两组份在产线上现混现用,还要配套混合、点胶和固化流程。对于没有相应设备,或者不希望增加工序的产线,这条路线未必容易直接导入。
普通导热泥可以单组份点胶,工艺相对简单,但材料长期处于非固化状态时,渗油、泵出和温度变化后的界面保持就要单独评估。能不能顺利点胶,只能说明它适合施工,不能直接说明它适合长期工作。
所以,问题不是在凝胶和导热泥之间简单二选一,而是要看有没有一种材料,既能沿用单组份点胶,又能在装配后形成更稳定的界面。
02 后固化型导热泥怎么接入这条路线
傲川 TM1200-G 采用的是后固化路线。材料在点胶阶段保持半流动态,便于润湿和填充界面;装配后依靠工作温度逐步交联,使材料从易施工状态转入相对稳定的使用状态。它不需要 A/B 两组份现场混合,使用方式更接近单组份导热泥。
按现有数据,TM1200-G 在 40 ℃开始缓慢固化,温度越高固化越快;在 85 ℃条件下,2 h 内可完成固化。这一点需要放回实际产线去看:模块装配后能不能达到对应温度,达到温度的时间是否与节拍相匹配,都会影响这条材料路线能否成立。
03 三类材料的工艺差异
三类材料的差异不只在导热系数,也在于材料进入产线后如何形成稳定界面。图中 TM1200-G 的导热系数对比值为 12 W/m·K,另列实测值 13.4;横向比较时,仍要结合测试方法、样品状态和对应条件理解。
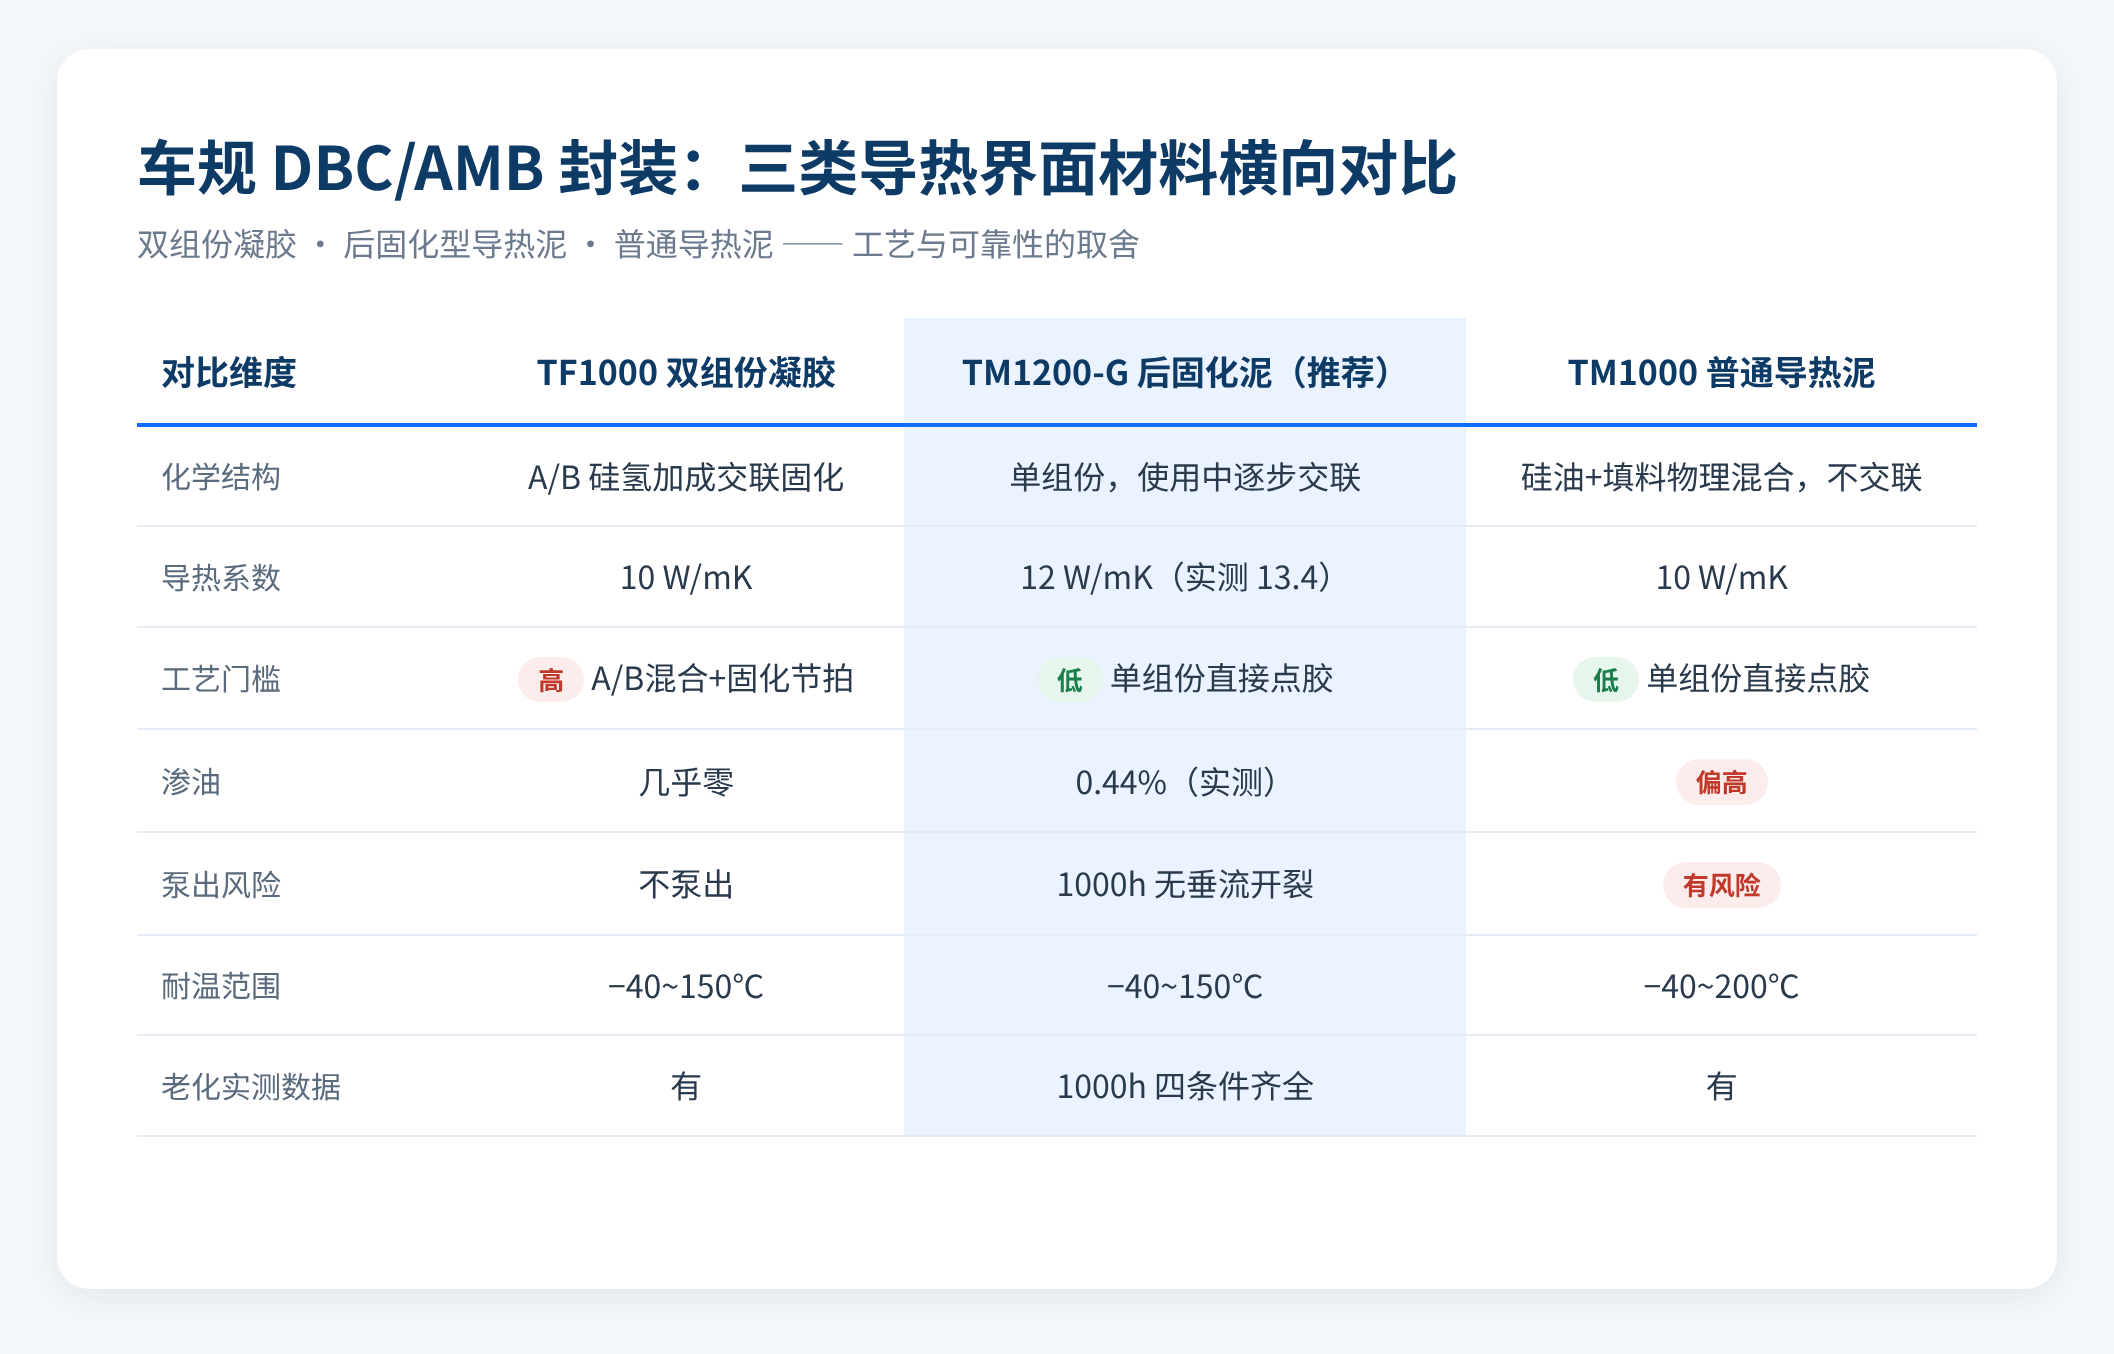
从对比关系看,TM1200-G 的单组份点胶方式与普通导热泥接近,同时增加了使用过程中的后固化条件。它的意义不是把所有工艺和可靠性问题一次解决,而是为不便采用双组份凝胶、又不希望长期使用非固化材料的场景提供一个可以继续评估的选项。
04 1000 h 老化数据怎么看
初始导热性能只是选型的一部分,老化后界面状态有没有明显变化,同样需要看。现有数据记录了 TM1200-G 在四种条件下持续 1000 h 的热阻变化,判据为热阻变化率小于 15%,并记录无垂流开裂。
150 ℃高温老化后的热阻最大变化为 +1.20%;85 ℃/85%RH 恒温恒湿条件下为 +2.92%;−40~150 ℃冷热冲击条件下为 0%;−40~125 ℃温度循环条件下为 +6.54%。
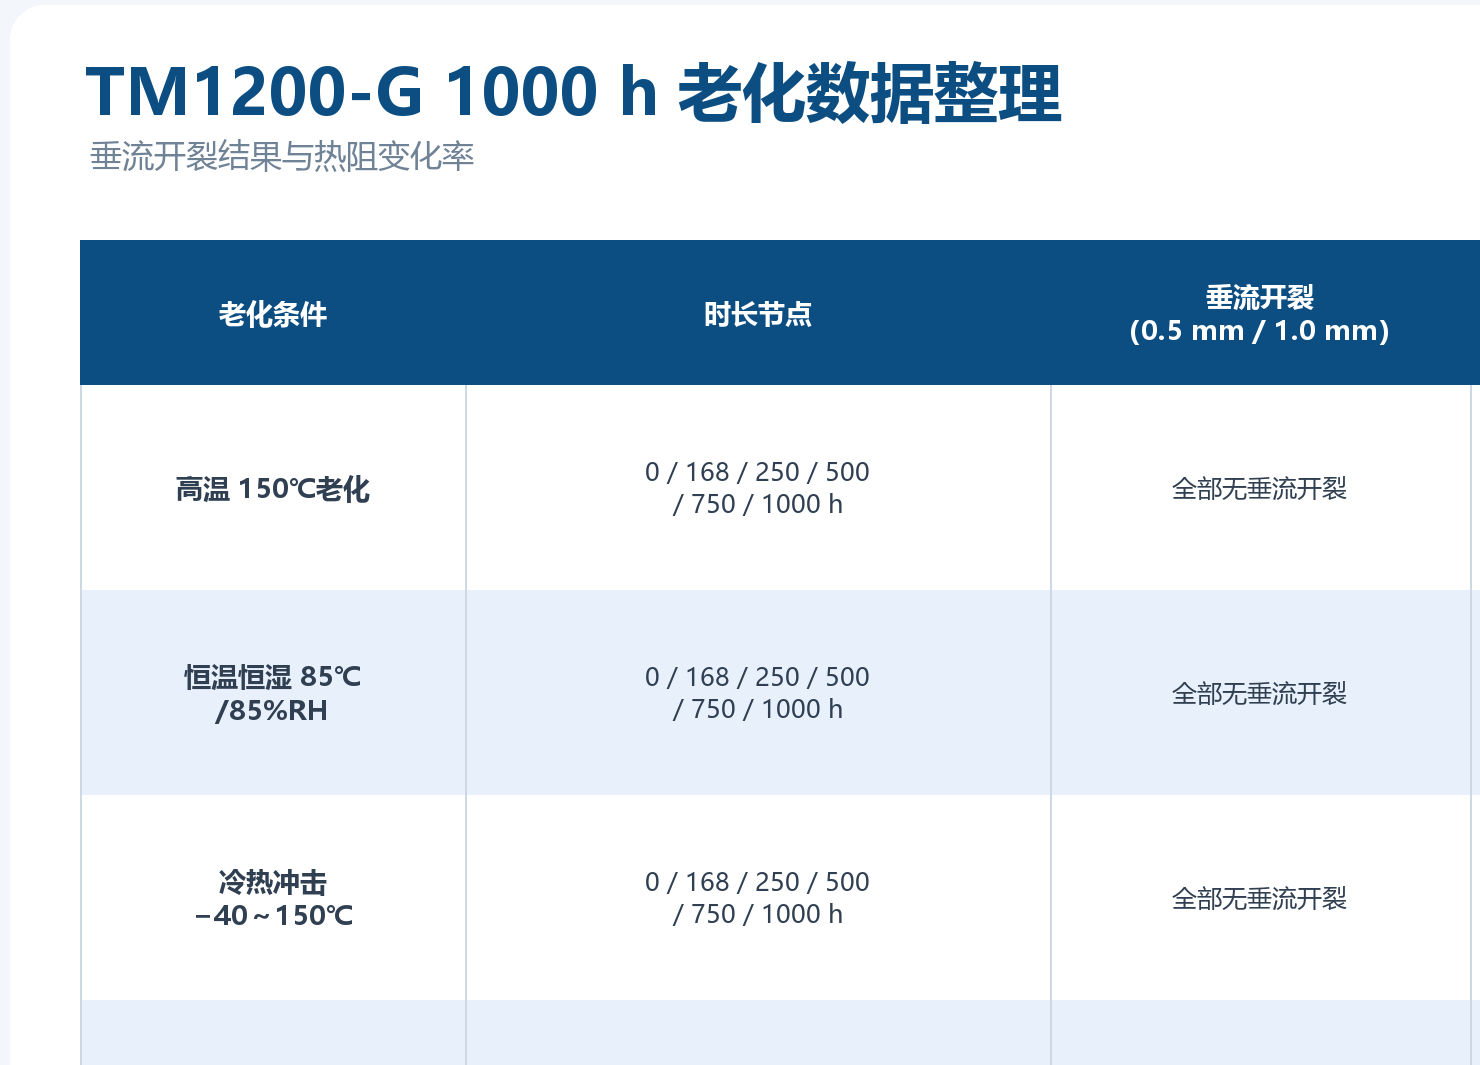
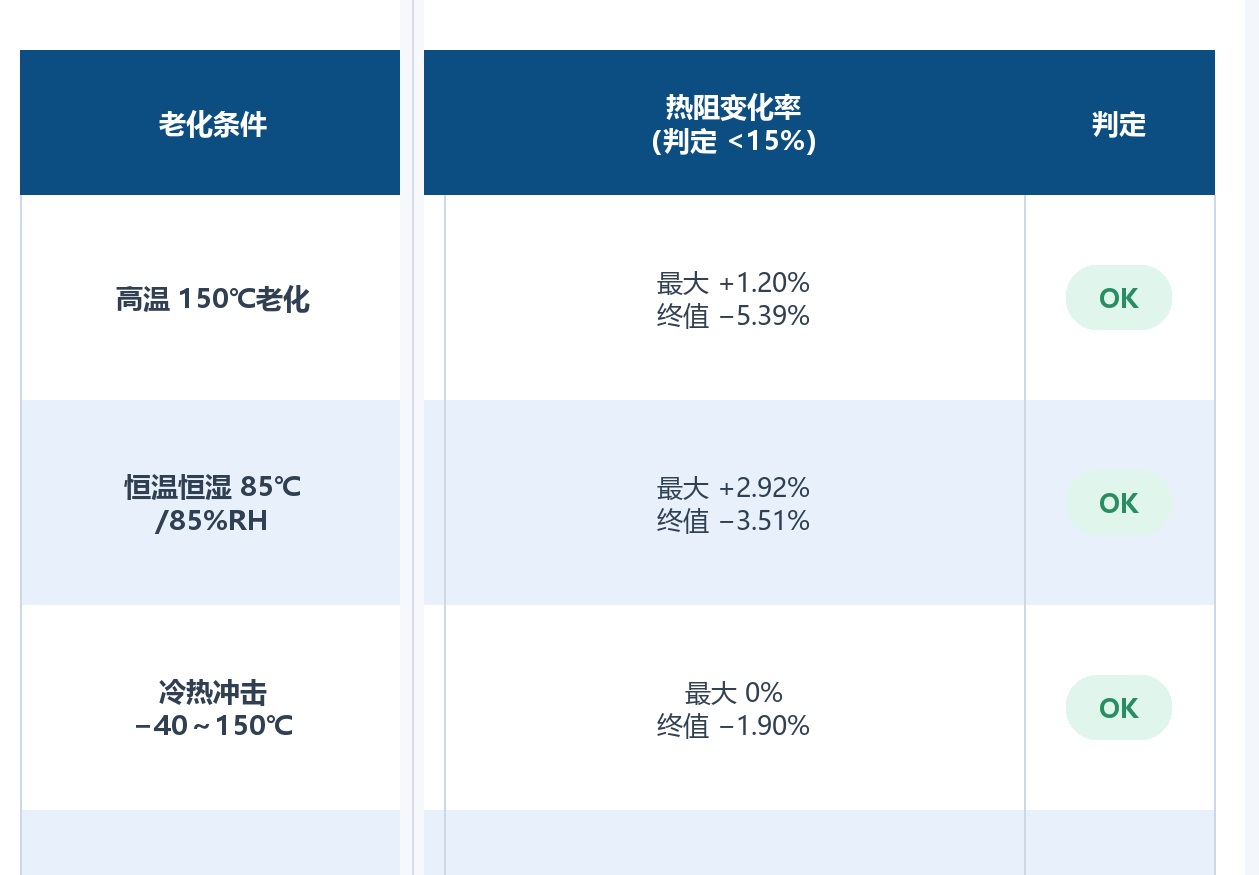
四种条件下,样品热阻变化率均低于 15% 判据,并记录为无垂流开裂。这个结果可以回答一个具体问题:在这些测试条件下,样品的热阻没有出现明显漂移。
但这里的样品仍然是材料级测试对象。DBC/AMB 模块实际装配时,界面面积、压紧方式、热路径和周边结构都可能不同,材料级 1000 h 数据不能直接替代功率模块、整机或上车验证。
05 进入实际装配前要确认什么
这组数据可以作为材料进入下一轮评估的依据,但不能替代客户样件上的验证。实际导入前,至少要把下面几个条件和产线逐项对上。
固化温度。后固化依赖热条件:40 ℃开始缓慢固化,85 ℃条件下 2 h 内可完成固化。要确认装配后的模块能否达到这个温度,以及保温时间是否与生产节拍相容。
存储和上线管理。物料需在 −10~0 ℃密封冷藏,保质期为 6 个月。冷藏运输、仓储、领料和上线时间最好一起纳入评估,具体以当前批次资料为准。
渗油边界。实测渗油率为 0.44%,并不等于零析出。如果结构对界面外溢比较敏感,可以评估在 TIM 区域外侧设置挡墙等边界措施,但挡墙的尺寸和位置仍需结合实际模块结构确定。
验证边界。材料级测试结果说明的是样品在相应条件下的表现,不能直接写成车规整机或上车验证结论。进入量产前,还需要在实际功率模块上确认热阻、装配、温度循环以及相关可靠性要求。
回到选型本身,产线工艺受限时,后固化型导热泥可以作为一条评估路线,但是否适合某条产线,取决于单组份点胶、固化温度、冷藏管理和实际模块验证能否同时对上。如果这几个条件都能找到明确答案,再进入样件和可靠性验证会更稳妥。